工业用纯水机设备与纯净设备 从原理到选型的全面指南
一、概述
工业用纯水机设备与纯净设备是现代工业生产中不可或缺的基础设施之一。无论是电子半导体、医药制药、食品饮料,还是电力锅炉、化工涂装等行业,对水质的要求都远超日常生活用水标准。工业纯水设备通过多级净化工艺,将原水中的悬浮物、胶体、有机物、重金属离子、微生物等杂质去除,产出符合特定工艺要求的纯水或超纯水。本文将从设备构成、核心工艺、选型要点及运维管理等方面,系统介绍工业用纯水机设备与纯净设备。
二、工业纯水设备的核心构成
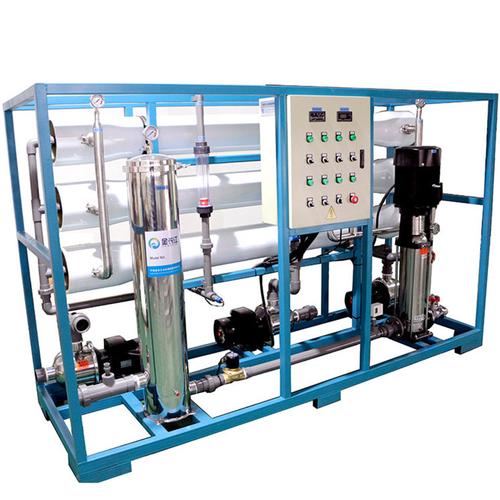
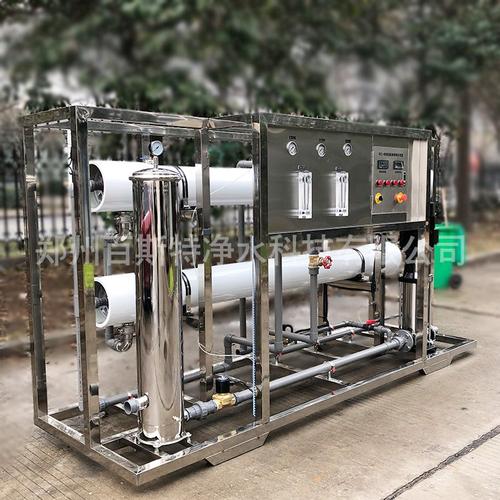
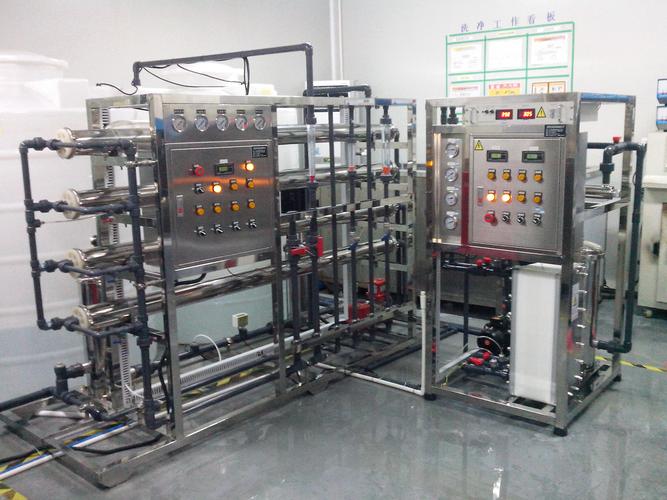
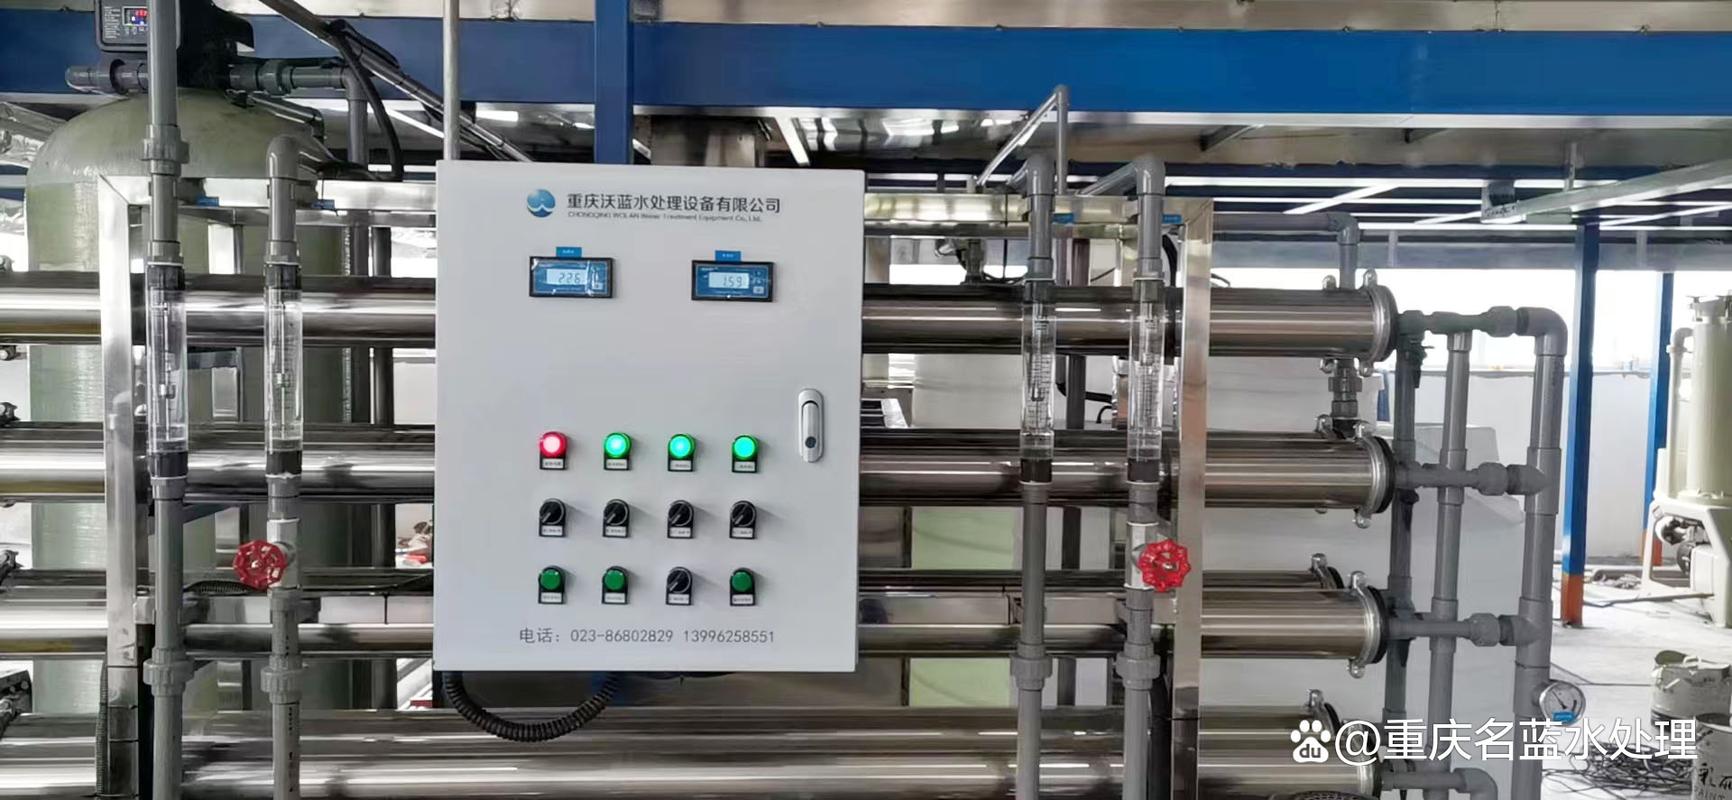
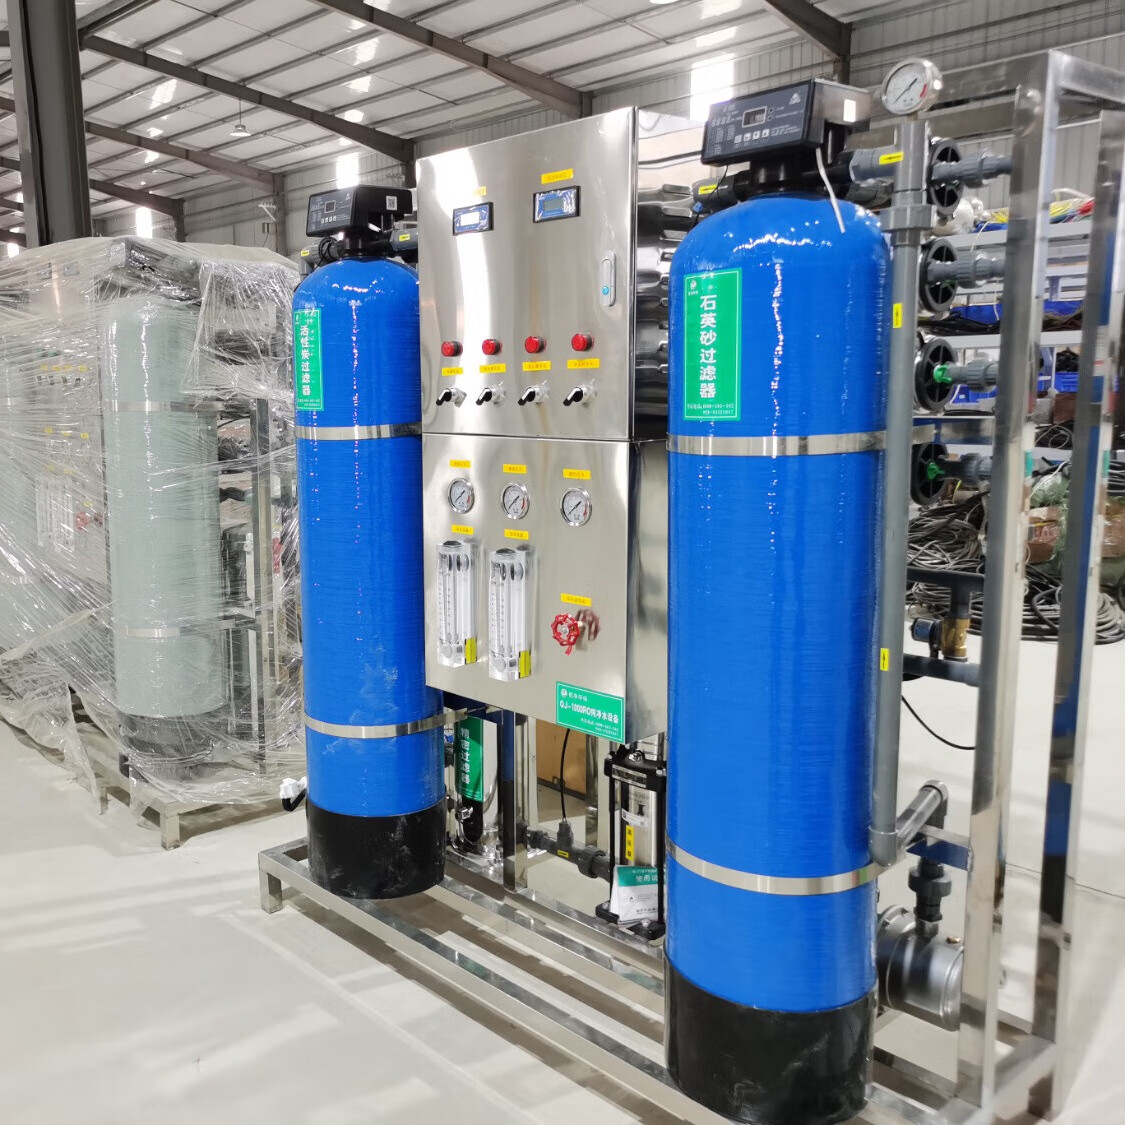
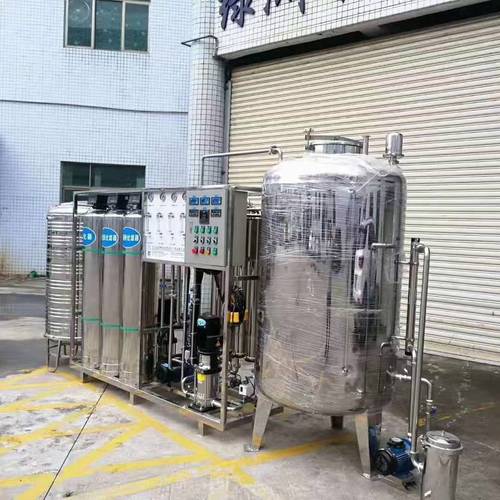
一套完整的工业纯水机通常由预处理系统、核心脱盐系统、精处理系统及辅助系统组成。
1. 预处理系统
预处理是保障后续核心膜元件寿命的关键环节。常见设备包括多介质过滤器(去除泥沙、悬浮物)、活性炭过滤器(吸附余氯、有机物)、软化器(去除钙镁离子,防止结垢)以及保安过滤器(精密截留细微颗粒)。预处理效果直接决定反渗透膜的使用寿命和清洗周期。
2. 核心脱盐系统
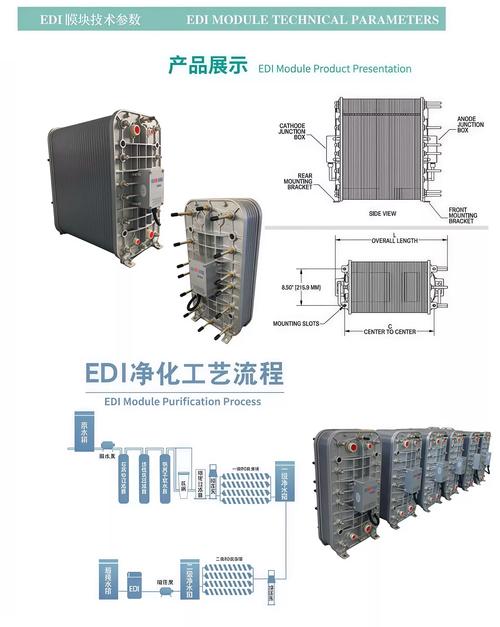
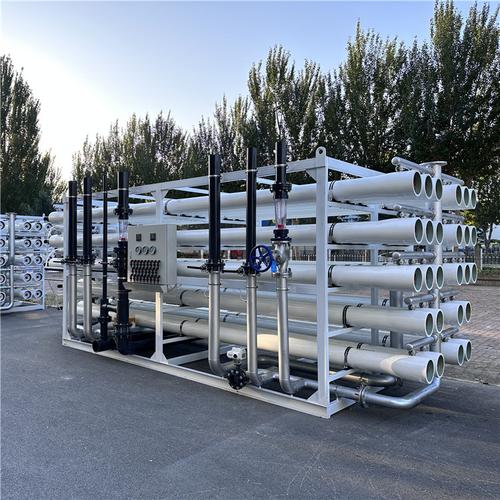
反渗透(RO)装置是工业纯水设备的核心。在压力驱动下,水分子透过半透膜,而溶解盐类、有机物、微生物等被截留。单级RO脱盐率通常可达97%—99%,双级RO可进一步提升产水水质。对于更高纯度要求,还需配置电去离子(EDI)装置,通过电化学方式连续深度脱盐,无需酸碱再生,产水电阻率可达15—18 MΩ·cm。
3. 精处理系统
精处理包括混床离子交换、紫外杀菌器、终端超滤等。混床可进一步去除微量离子,紫外灯用于控制微生物指标,终端过滤器则确保产水颗粒物达标。半导体和制药行业对精处理环节要求尤为严格。
4. 辅助系统
包括原水箱、中间水箱、纯水箱、增压泵、高压泵、控制系统(PLC或触摸屏)以及在线监测仪表(电导率仪、流量计、压力表、pH计等)。合理的辅助系统设计能保障设备稳定运行并降低能耗。
三、主要工艺路线对比
工业纯净设备常用的工艺组合主要有以下几种:
| 工艺路线 | 产水水质 | 适用场景 |
|---------|---------|--------|
| 预处理+单级RO | 电导率10—50 μS/cm | 一般工业清洗、锅炉补水 |
| 预处理+双级RO | 电导率1—10 μS/cm | 食品饮料、化妆品、一般电子 |
| 预处理+RO+EDI | 电阻率≥15 MΩ·cm | 医药、精密电子、电力 |
| 预处理+RO+混床 | 电阻率≥18 MΩ·cm | 半导体、超纯水制备 |
选型时应根据原水水质报告、产水水质标准和用水量综合确定工艺路线,避免“一刀切”配置造成投资浪费或水质不达标。
四、选型关键要点
1. 明确水质指标
产水用途决定水质标准。需明确电导率/电阻率、TOC(总有机碳)、微生物、颗粒物等关键限值,而非仅关注“纯水”这一笼统概念。
2. 掌握原水条件
原水的硬度、含盐量、余氯、浊度、铁锰含量等直接影响预处理设计和膜通量选择。缺乏原水水质分析的项目往往运行后问题频发。
3. 核算用水量与运行方式
需明确峰值用水量、日均用水量及连续/间歇运行模式,合理配置水箱容积和主机产水能力,兼顾投资成本与运行弹性。
4. 关注能耗与回收率
RO系统回收率和使用能耗是长期运行成本的主要构成。高回收率设计可减少浓水排放,但需结合水质权衡结垢风险。EDI与混床的选择也需综合考量再生成本、环保要求和操作便利性。
5. 控制系统与自动化水平
PLC自动控制、在线水质监测、故障报警及远程监控功能,能显著降低人工操作难度和运维风险,尤其适合无人值守或连续运行场景。
五、运行维护管理
工业纯水设备的稳定运行依赖规范的维护管理。应建立定期巡检制度,记录进水压力、产水流量、电导率、压差等运行参数;按周期更换保安过滤器滤芯、活性炭和软化树脂再生盐;根据压差和产水量变化判断RO膜是否需要化学清洗;EDI模块需防止进水余氯和硬度超标。在线仪表的定期校准是保证数据可靠的前提。
值得一提的是,纯净设备并非“一劳永逸”的封闭系统,原水波动、膜性能衰减和预处理失效都会逐步传导至终端水质。建立趋势监控机制,比单点达标检测更能提前发现隐患。
六、
工业用纯水机设备与纯净设备的选择与运维,本质上是对原水条件、工艺需求、运行成本和维护能力的综合平衡。从预处理的扎实配置,到核心膜工艺的合理选型,再到精处理环节的按需强化,每一步都影响最终产水品质和设备全生命周期成本。只有以系统化思维对待资源配置与运行管理,才能让工业纯水设备真正成为生产流程中可靠、经济、稳定的水质保障。
如若转载,请注明出处:http://www.dgdcjh.com/product/40.html
更新时间:2026-10-27 06:31:37